Как выбрать фрезерный станок по металлу: виды, особенности и ЧПУ
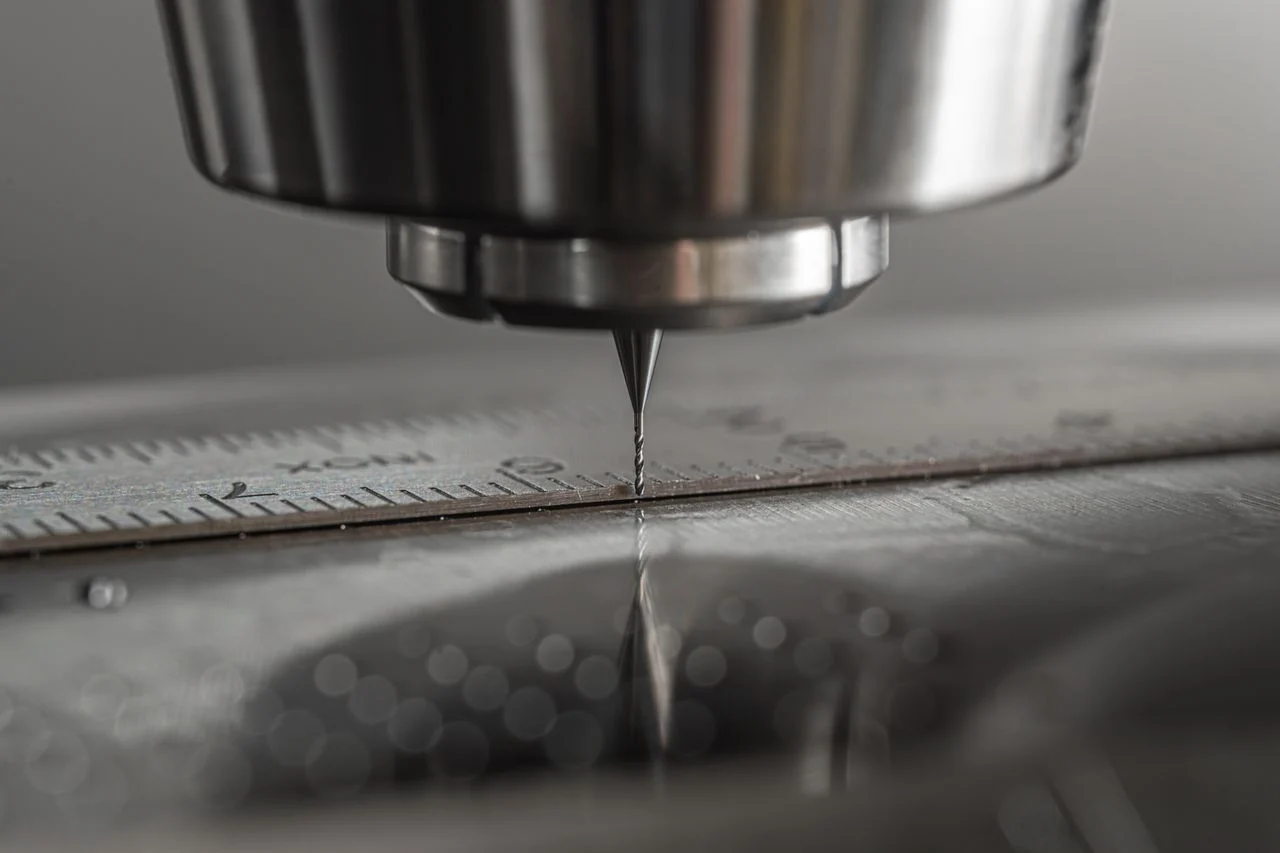
Фрезерное оборудование выбирают под чертежи, марки металла и загрузку участка. Ошибка в ходе осей мешает закрепить заготовку, нехватка жесткости вызывает вибрации, а лишние функции увеличивают бюджет без сокращения цикла. Сравнение начинается с продукции, которую предприятие собирается производить. ЧПУ не заменяет проверку механики: для точности нужны надежное крепление и температурная стабильность.
Выбор под производственную задачу
Для технического задания нужны чертежи типовых изделий, программа выпуска и перечень операций. Цель покупки лучше формулировать через результат: например, обрабатывать корпус за два установа с контролем межосевых расстояний. Это позволяет подбирать оборудование по маршруту, а не мощности в каталоге.
До сравнения моделей фиксируют:
- габариты и массу заготовки вместе с припуском;
- марку металла, твердость и состояние после термообработки;
- допуски размеров, формы и расположения поверхностей;
- глубину карманов, ширину пазов и диаметры отверстий;
- размер партии, число смен и время переналадки.
При оценке предложений фрезерный станок сопоставляют с наиболее сложной операцией маршрута. Особенность тонкостенных корпусов — деформация при зажиме; для тяжелых плит важнее допустимая нагрузка. Если оценивать станок только по габаритам изделия, не остается запаса для тисков и подхода инструмента. Главное — проверить схему установки с прижимами и упорами.
Типы фрезерных станков
По расположению шпинделя оборудование делится на вертикальное и горизонтальное. Вертикальную компоновку выбирают для плоскостей, карманов, контуров и отверстий при доступе сверху. Горизонтальная схема удобна для боковых поверхностей; при подходящей установке стружка меньше скапливается в зоне резания. Универсальные исполнения допускают поворот стола или головки.
| Исполнение | Производственная задача | Что проверить |
| Вертикальное | Корпуса, плиты, пресс-формы | Доступ в карманы, ход Z |
| Горизонтальное | Боковые грани, пазы, серийные корпуса | Крепление, смену паллет |
| Портальное | Крупные плиты и длинные основания | Просвет между стойками |
| Универсальное | Ремонтные и единичные операции | Поворотные узлы, жесткость |
Настольный фрезер пригоден для небольших заготовок при допустимых усилиях резания. Напольный формат не гарантирует точность: важны основание, направляющие и качество сборки. Для черновой обработки металла оценивают устойчивость всей силовой цепи. У фрезерной головки с поворотом есть особенность: дополнительный стык требует надежной фиксации перед проходом.
Особенности рабочего пространства
Размер стола и перемещения по осям — разные параметры. Например, плита помещается на поверхности, но фреза не достигает краев. Рабочий диапазон проверяют по крайним точкам траектории с учетом радиуса инструмента. По высоте суммируют тиски, заготовку, оправку и вылет режущей части.
Для фрезерного участка выбирают крепление, которое не перекрывает обрабатываемые зоны. В серии специальная базовая плита сокращает повторную выверку. Особенность повторных установов — накопление погрешности базирования. Если отверстия связаны жестким позиционным допуском, желательно завершать обработку за одно закрепление.
Допустимая нагрузка включает массу приспособления, а не только металла. Для длинной консоли проверяют прогиб. Станок должен обеспечивать удобный доступ к зажимам при безопасной остановке. На плане участка учитывают открывание дверей, обслуживание электрошкафа и доставку тяжелых деталей.
Шпиндель для обработки металла
Обороты выбирают по диаметру фрезы, материалу режущей кромки и рекомендованной скорости резания. Чем меньше диаметр, тем выше обороты при равной скорости на кромке. Крупная торцевая фреза при черновом проходе требует крутящего момента. Нужны не только киловатты, но и характеристика привода в используемом диапазоне.
Особенность алюминиевых сплавов — склонность стружки налипать на кромку при неподходящей геометрии и смазке. Нержавеющие марки требуют контроля нагрева и исключения трения вместо резания. Для закаленного металла проверяют пригодность инструмента, биение и стабильность крепления. Режимы подбирают по данным производителя оснастки, затем уточняют пробной обработкой.
Фрезерный шпиндель оценивают вместе с конусом, оправкой и механизмом зажима. Длинный вылет повышает риск вибраций. Станок с ЧПУ не исправит слабую фиксацию: программа задает движение, но не добавляет жесткости. До запуска проверяют балансировку сборки и допустимые обороты каждого компонента.
ЧПУ и количество осей
Традиционный ручной способ управления сохраняет смысл для простых ремонтных операций без повторяемой серии. ЧПУ выбирают при сложных контурах, повторных заказах и необходимости воспроизводить маршрут. Программирование, наладка и контроль первой детали входят в трудоемкость заказа.
Трехосевой станок обрабатывает доступные поверхности при постоянном направлении оси инструмента. Четвертая ось поворачивает заготовку; характер движения определяют привод и контроллер. Особенность схемы «3+2» — фиксация наклона перед резанием. Одновременная пятиосевая обработка меняет ориентацию во время прохода. Многоосный вариант выбирают ради сложной геометрии или сокращения переустановок.
Для фрезерных операций ЧПУ должно поддерживать нужные циклы, коррекции и обмен программами. CAM-система рассчитывает траектории, а постпроцессор формирует команды для конкретной конфигурации. Особенность процесса — проверка соответствия программной модели реальным осям и оснащению. До резания металла выполняют симуляцию и безопасный пробный проход по инструкции изготовителя. Удобство ЧПУ оценивают на задачах наладчика: поиск ошибки, ввод коррекции, восстановление после остановки.
Особенности охлаждения и обслуживания
При обработке металла система подачи СОЖ должна доставлять жидкость непосредственно к режущей кромке. Для глубоких отверстий проверяют наличие внутреннего подвода через инструмент, давление и фильтрацию. Охлаждение применяют по рекомендациям производителя фрез с учетом металла: для ряда операций допустимо сухое резание.
Для фрезерной обработки выбирают способ удаления стружки, соответствующий форме и объему отходов. Длинная стружка забивает слив, мелкая загрязняет жидкость и направляющие. Пылеудаление нужно при сухой мелкодисперсной пыли; бытовой пылесос для таких частиц непригоден. Горючие частицы требуют специального решения с учетом пожароопасности. Аэрозоль СОЖ удаляют специальным фильтровентиляционным устройством.
Станок с ЧПУ требует регламентной смазки, очистки фильтров и проверки защитных блокировок. Особенность закрытого кожуха — ограниченная видимость загрязнений за ограждением. Поэтому в график обслуживания включают осмотр скрытых зон после безопасной остановки. Обращать внимание стоит и на сроки диагностики: простой повышает себестоимость.
Компактный станок для серии
Для выпуска небольших корпусов, оснастки и опытных партий стоит рассмотреть SYIL X5 в каталоге ВИ-МЕНС. У модели ходы X/Y/Z составляют 300 × 260 × 300 мм, стол — 560 × 260 мм, допустимая нагрузка — 150 кг. Габариты корпуса: 2020 × 1000 × 2360 мм. Ширина в один метр упрощает размещение, но сервисные проходы закладывают отдельно.
Фрезерный центр оснащен шпинделем BT30 с прямым приводом и частотой вращения до 20 000 об/мин. Магазин на 16 позиций меняет инструмент автоматически. В карточке указаны ЧПУ SYNTEC 22MA, минеральное основание SCHNEEBERGER, направляющие и ШВП THK. Особенность комплектации — возможность добавить поворотный стол и измерительные системы; состав поставки следует закрепить в спецификации.
Такой вариант выбирают, если деталь вместе с приспособлением укладывается в рабочую зону. Для интенсивного съема металла крупной фрезой предварительно проверяют момент шпинделя и результат тестового прохода. Одних предельных оборотов мало. При оценке ЧПУ загружают типовую программу и проверяют контуры, смену инструмента и коррекции.
Проверка станка перед покупкой
Заключительное сравнение проводят на одинаковой детали с согласованным припуском. Фрезерную обработку оценивают по полному циклу: установка, резание, смена оснастки, измерение, снятие. Время быстрого перемещения не заменяет такой замер. Точность позиционирования проверяют по протоколу изготовителя, соответствие чертежу — измерением изделий после температурной стабилизации.
Станок выбирают с учетом затрат на доставку, монтаж, подключение, обучение и обслуживание. В бюджет включают оправки, тиски, измерительные средства, режущие пластины и программное обеспечение. Для ЧПУ заранее уточняют порядок резервного копирования параметров и доступность технической поддержки. Итоговая спецификация должна связывать каждую опцию с операцией, допуском или экономией времени.
 Онлайн — ответим в рабочее время
Оставьте заявку и наш менеджер ответит вам в ближайшее время
Онлайн — ответим в рабочее время
Опишите, какой инструмент нужен, — менеджер подберёт и пришлёт предложение
Спасибо!
Ваше сообщение отправлено