Принцип работы ленточнопильных станков: настройка и выбор
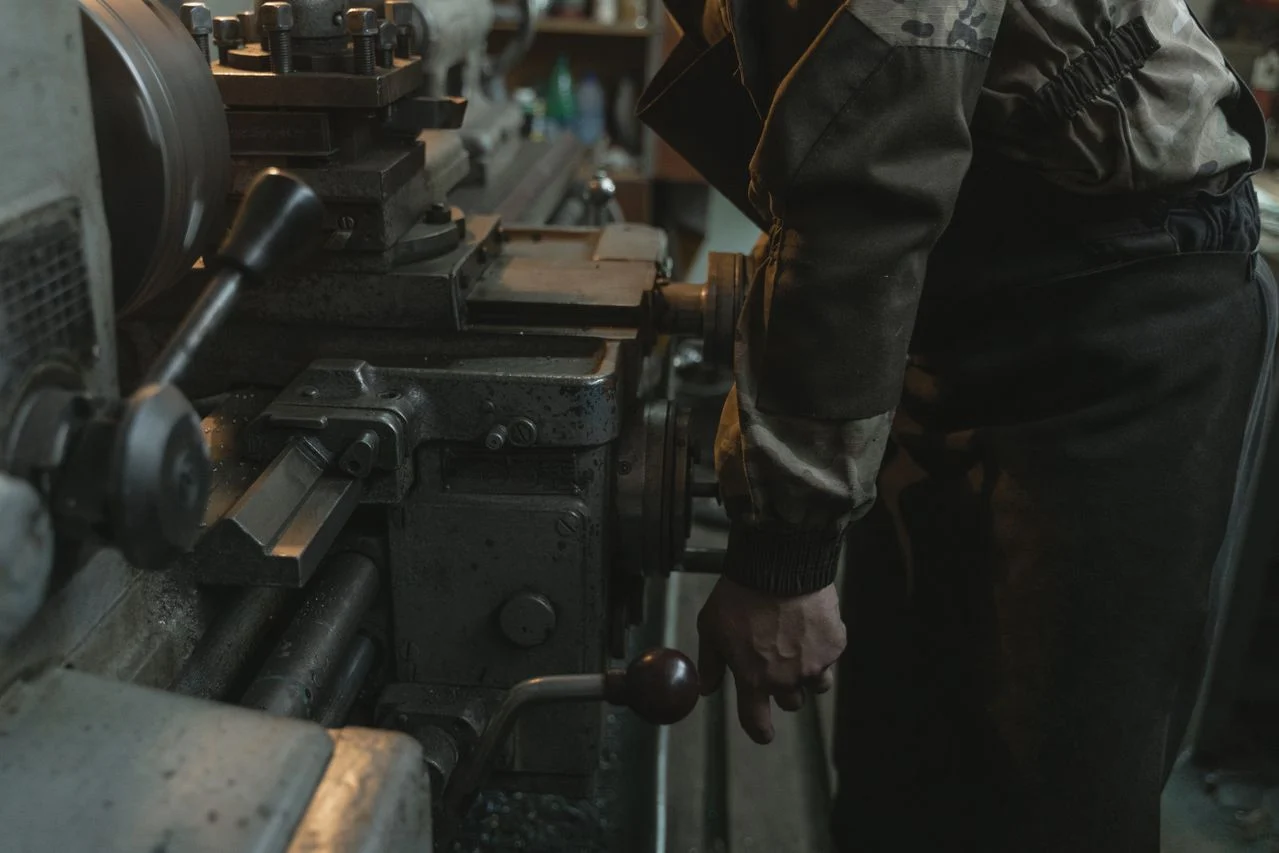
Ленточнопильное оборудование режет пруток, трубу и профиль непрерывно движущимся полотном, рабочий участок которого удерживают направляющие. Для заготовительного участка важны ровный торец, сохранение припуска и выпуск партии в срок. В статье разобраны выбор конструкции и подготовка к резанию: ошибки в шаге зубьев или зажиме увеличивают расход пил даже при достаточной мощности привода.
Принцип движения полотна
Двигатель вращает ведущий шкив, замкнутая лента проходит через направляющие и снимает стружку зубьями. Натяжной узел поддерживает заданное усилие. Основной участок резания должен оставаться устойчивым под нагрузкой: слабое натяжение вызывает увод, чрезмерное ускоряет усталостное разрушение полотна.
В горизонтальной компоновке рама опускается к заготовке. Скорость ленты задает интенсивность движения зубьев, подача — темп врезания. Это разные регулировки. Оба параметра согласуют с маркой и сечением металла. Ленточнопильный станок с поворотной рамой нужен для углового раскроя; предельное сечение при наклоне проверяют отдельно по паспорту.
Как выбирать конструкцию
Масштаб выпуска и частота смены номенклатуры определяют степень автоматизации. Для единичного раскроя подходят ручные исполнения. Полуавтомат управляет циклом резания и возвратом рамы, а подачу проката обычно выполняет оператор. Автомат дополнительно перемещает материал на заданную длину, если такая функция предусмотрена комплектацией.
Сравнивать станок только по мощности в Вт неверно. Мощный привод не компенсирует слабое основание. Жесткая двухколонная конструкция поддерживает раму при тяжелом раскрое, консольная удобна для задач в пределах паспортной нагрузки. Проверяют также длину остатка, ход подачи и опоры для длинного проката. Модель должна помещаться на участке вместе с рольгангами, а не только корпусом.
Как настраивать полотно
Размеры пилы сверяют с паспортом. Шаг зубьев согласуют с толщиной стенки и длиной контакта: слишком крупный зуб цепляет тонкую трубу, слишком мелкий хуже выводит стружку из сплошного сечения. Для твердых сталей состав режущей части уточняют по таблице производителя. Биметалл и твердосплавные напайки нельзя считать взаимозаменяемыми без проверки режима.
Перед запуском необходимо:
- обесточить привод и исключить случайное включение;
- проверить целостность пилы и направление зубьев;
- установить натяжение по инструкции, а не на ощупь;
- выставить направляющие ближе к зоне резания без риска столкновения;
- закрепить прокат, проверить подачу СОЖ и закрыть ограждения.
Новую пилу обкатывают по рекомендациям изготовителя. Ускорять врезание ради экономии нескольких минут нельзя: поврежденная кромка уже не восстановится.
Как работать без увода
Правильно настраивать подачу помогает пробный рез, критерием является устойчивое резание без перегрузки. Цвет стружки сам по себе не заменяет контроль режима. Вибрация требует остановки и проверки зажима, шага зубьев, натяжения и направляющих. Просто уменьшить скорость ленты — не универсальное решение.
Ленточнопильная рама должна опускаться плавно. Если торец получается косым, проверяют износ пилы и геометрию направляющих. Очистка и смазка влияют на ресурс пилы. Щетка должна очищать межзубовые впадины, СОЖ — поступать к месту контакта. Работать с открытыми ограждениями запрещено. Стружку убирают после полной остановки предусмотренным инструментом, не руками.
Проверка работы перед покупкой
В каталоге ВИ-МЕНС представлены BEKAMAK с ручным, полуавтоматическим и автоматическим циклом. Для сравнения стоит взять типовой профиль предприятия и провести тест. Ленточнопильный агрегат оценивают по времени полного цикла, точности длины, перпендикулярности торца и расходу полотна. Угловой рез проверяют на нужном производству наклоне. Станок проверяют под нагрузкой, которую предполагает план выпуска. Оценка «чуть уводит» не подходит: отклонение торца измеряют угольником и щупом.
Выбирать станок следует с учетом стоимости пил, СОЖ, обслуживания и потерь на пропил. Хорошо организованная подача проката сокращает паузы между резами, если рольганги поддерживают тяжелые прутки. В договоре фиксируют комплектацию, обучение, приемочные допуски и порядок сервисной диагностики. Так расчет опирается на стоимость годной заготовки, а не только цену покупки.
 Онлайн — ответим в рабочее время
Оставьте заявку и наш менеджер ответит вам в ближайшее время
Онлайн — ответим в рабочее время
Опишите, какой инструмент нужен, — менеджер подберёт и пришлёт предложение
Спасибо!
Ваше сообщение отправлено